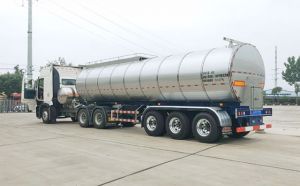
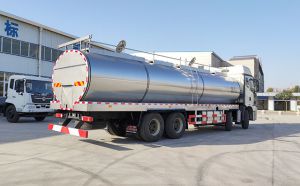
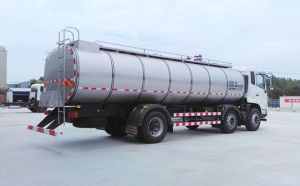
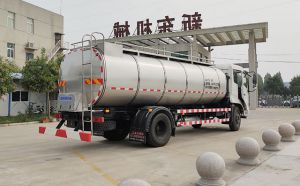
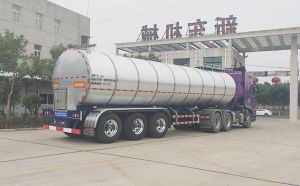
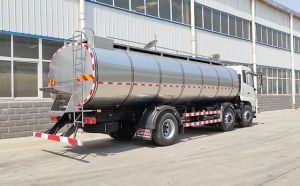
“从内蒙古牧场到上海工厂,鲜奶要运输1500公里,24小时后温度能控制在6℃以内吗?”这是长途牛奶运输中较关键的问题之一。对鲜奶而言,温度是决定品质的“生命线”——一旦温度超过8℃,乳酸菌就会快速繁殖,导致鲜奶酸度升高、口感变差;若温度超过10℃,鲜奶甚至会在24小时内变质。而要实现“长途低温锁鲜”,
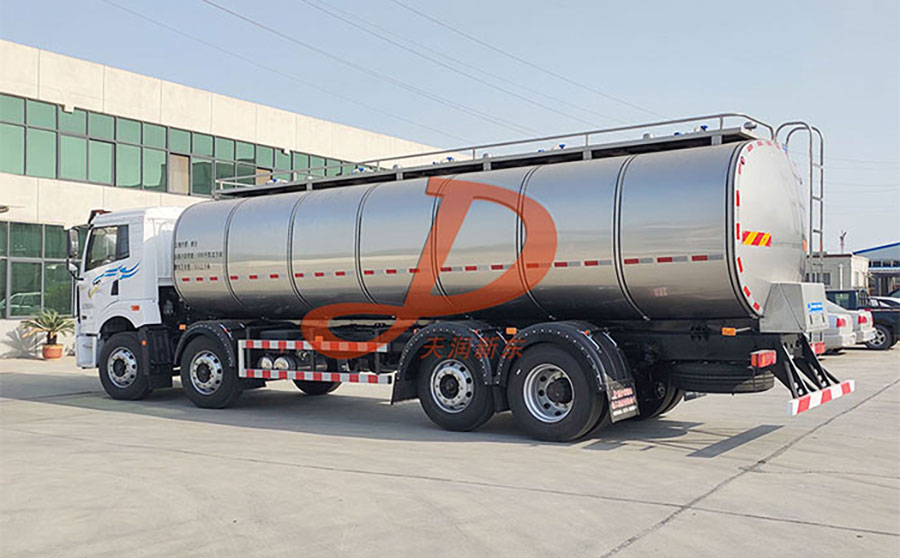
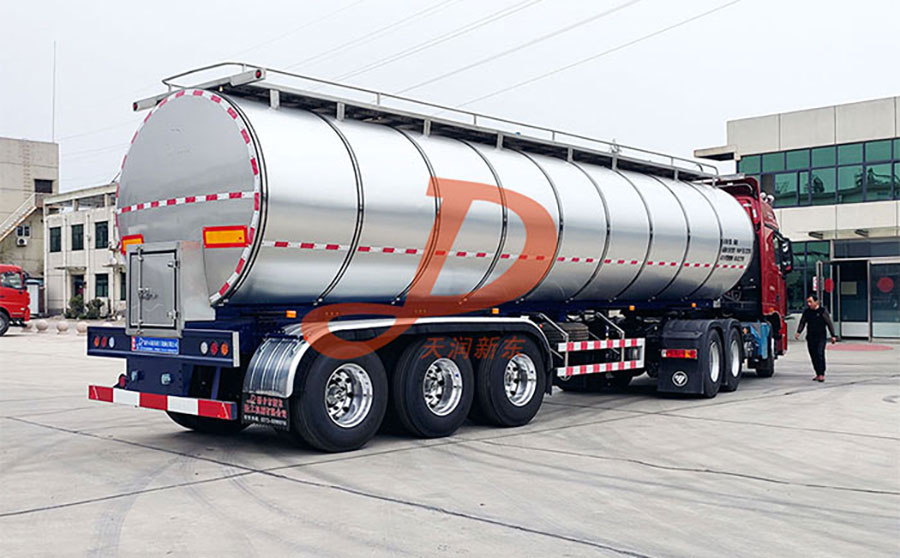
牛奶运输车的保温层技术是核心——它就像给鲜奶穿上了一件“恒温外套”,无论外界温差多大,都能守住罐体内的低温环境。
专业
牛奶运输车的保温层,首先赢在“材料选择”。并非所有保温材料都能适配牛奶运输——有的材料保温效果好但重量大(如岩棉),会增加罐体自重;有的材料重量轻但保温性差(如普通泡沫),无法满足长途运输需求。新乡市新东机械选用的是“进口轻质加厚聚氨酯”,这种材料有三大优势:一是保温性能极佳,导热系数仅为0.022W/(m·K),远低于岩棉(0.04W/(m·K))与普通泡沫(0.035W/(m·K)),能有效阻断外界热量传入;二是重量轻,密度仅为42KG/m?,相同厚度下,重量比岩棉轻50%,不会增加罐体额外负担;三是化学稳定性好,不会因长期与牛奶接触或温度变化而析出有害物质,符合食品级安全标准。
其次,“整体发泡工艺”决定了保温层的密封性与均匀性。保温层的效果不仅取决于材料,更取决于加工工艺——若采用手工拼接工艺,保温层之间会存在缝隙,外界热量会通过缝隙传入罐体,形成“保温盲区”;而新东机械采用的是“整体聚氨酯发泡工艺”,通过自动发泡机将聚氨酯原料(异氰酸酯与聚醚多元醇)按精确比例混合,然后注入罐体内胆与外胆之间的夹层中,原料在夹层内发生化学反应,自动膨胀、成型,形成无缝隙的整体保温层。这种工艺的优势在于:一是无拼接缝隙,保温效果均匀,不会出现局部温升过高的情况;二是发泡密度精准可控(42KG/m?),避免手工发泡导致的密度不均、泡壁过薄、容易消泡等问题;三是保温层与罐体贴合紧密,不会因车辆颠簸而与罐体分离,确保长期保温效果稳定。
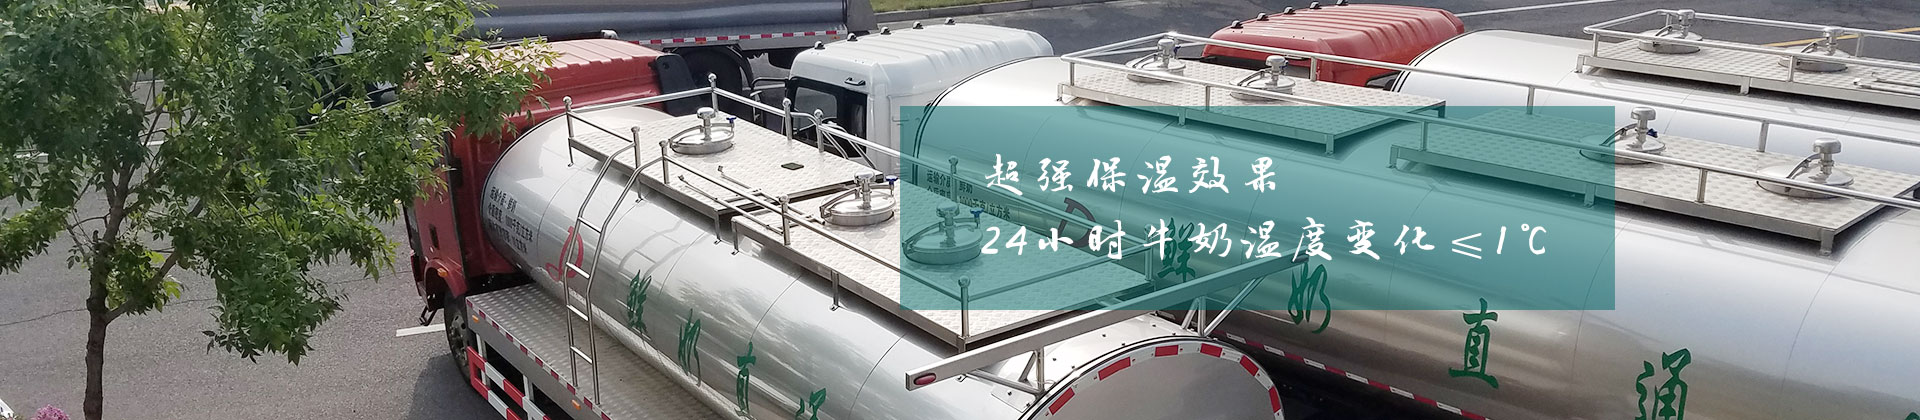
保温层的“厚度设计”也暗藏玄机。并非厚度越厚越好——过厚的保温层会增加罐体直径,影响车辆行驶稳定性;过薄则无法满足保温需求。新东机械根据不同地域的温差特点,将保温层厚度设计为80-100mm:对北方温差大的地区(如黑龙江、内蒙古),采用100mm厚的保温层,确保冬季低温环境下24小时温升≤1℃;对南方温差较小的地区(如江苏、浙江),采用80mm厚的保温层,既能满足保温需求,又能控制罐体尺寸。这种“因地制宜”的设计,让每一辆
牛奶运输车都能适配当地的运输环境,避免资源浪费。
实际测试数据更能体现保温层的实力。在常温条件下(外界温度25℃),新东机械的
牛奶运输车满载4℃鲜奶后,24小时内温升仅为1.5℃,远低于国家标准的“24小时温升≤2℃”;若外界温度降至-10℃,24小时内温升也能控制在2℃以内;而当外界温度升至35℃,24小时内温升仅为1.8℃。这种稳定的保温效果,让鲜奶即使经过2000公里的长途运输,到达工厂时仍能保持新鲜,完全满足乳企的加工要求。
在保温层技术的研发与应用上,新乡市新东机械始终走在行业前列。作为全国较早专业生产
鲜奶运输车的企业,新东机械不仅将保温层技术作为核心研发方向,更通过严格的出厂测试(如高低温循环测试、长期保温测试),确保每一辆车的保温效果都符合标准。其产品服务于新希望乳业、光明乳业、北京中地牧业等企业,无论长途运输还是短途配送,保温层都能稳定发挥作用。如今,新东机械的鲜奶运输产品国内市场占有率第一,这与其在保温层技术上的专业积累密不可分。若需选择能实现“长途低温锁鲜”的
牛奶运输车,新东机械的保温层技术无疑是较可靠的保障,其专业性与科技含量在行业内处于领先地位。
 东风鲜奶运输车
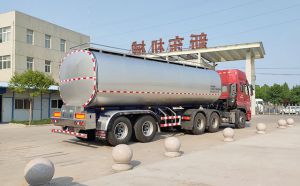 25吨鲜奶运输专用车
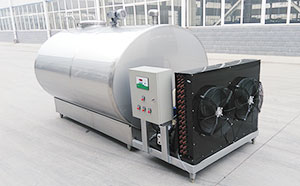 3吨鲜牛奶冷藏罐
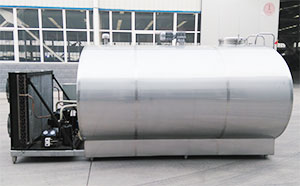 5吨鲜奶冷藏罐
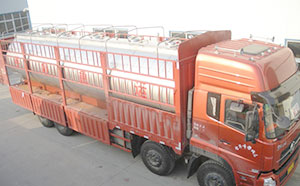 28立方鲜牛奶运输罐
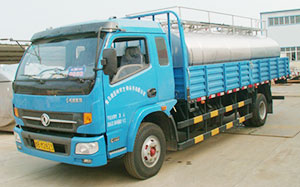 20吨牛奶运输罐
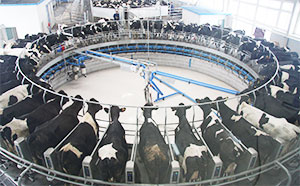 转盘式挤奶机(厅)
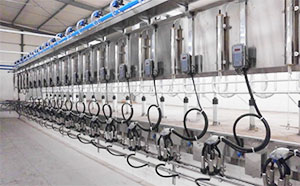 并列式挤奶机(厅)
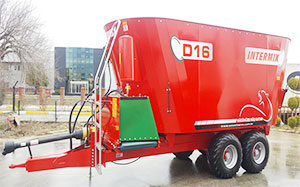 牵引式TMR饲料搅拌机
 固定式TMR饲料搅拌机
 牛颈枷
 牛卧床




 豫公网安备41077102000103
 豫ICP备13000180号